Bir paketleme hattı sabaha karşı 2:47'de konveyörün tahrik milinin ele geçirilmesiyle durdu. Bakım ekibi, muylunun üzerinde derin çentikler ve aktarılmış metal bulunan bronz bir burç buldu. İlk içgüdüleri malzemeyi suçlamaktı. Rulman arıza analizi farklı bir durum gösterdi: Yatak deliği 0,05 mm yuvarlaklıktan çıkmıştı, bu da termal genleşmeden sonra etkin radyal açıklığı sıfıra düşürüyordu. Burç, sebep değil, bir semptomdu.
Temel sonuç: Erken kaymalı yatak arızalarının %60'ından fazlası malzeme kusurlarından değil, yağlama, kirlenme veya kurulum sorunlarından kaynaklanmaktadır. Görsel bir tahminden ziyade yapılandırılmış bir analiz, bir parçanın değiştirilmesi ile temel nedeni düzeltmek arasındaki farktır.
Rulman Arıza Analizi Neden Çalışma Koşullarıyla Başlar?
Burçlar, flanşlı manşonlar ve baskı rondelaları da dahil olmak üzere kaymalı yataklar kayan arayüzde arızalanır ve bu arayüz yük, hız, sıcaklık ve yağlama rejimi tarafından yönetilir. Tam film hidrodinamik yağlama yüzeyleri tamamen ayırır. Karışık veya sınır yağlamada, yüzeyler aralıklı olarak temas eder ve yatak malzemesinin anlık metal-metal temasını tolere etmesi gerekir.
Basınç-hız (PV) değeri ilk tarama parametresidir ancak yeterli değildir. Başlatma-durdurma frekansı, salınım hareketi, mil sapmasından kaynaklanan kenar yükü ve termal genleşmenin tümü bir burcun hayatta kalıp kalmayacağını belirler. Bir burç katalogda aynı görünebilir ve aynı makinenin iki kurulumunda tamamen farklı şekilde arızalanabilir.
Yük ve PV Limitleri
PV sınırının aşılması, yağ filmini çökertir ve yapışma aşınmasına, çizilmeye veya tutukluğa neden olur.
Hız Profili
Yavaş salınım, sürekli dönüşten daha zordur çünkü hiçbir zaman tam bir hidrodinamik film oluşmaz.
Sıcaklık Etkileri
10°C'lik bir artış, tipik bir madeni yağın ömrünü yarıya indirir ve termal genleşme yoluyla açıklığı değiştirir.
Uyum ve Hizalama
Yuvarlak olmayan bir mahfaza veya yanlış hizalanmış bir delik, yükü küçük bir temas alanında yoğunlaştırır.
Uygulama uzun süre sınır yağlama veya karışık yağlamayla çalıştırıldığında, düz bronz burç doğru cevap olmayabilir. burası çelik bazlı kendinden yağlamalı rulmanlar geçimlerini sağlarlar: Gömülü katı yağlayıcı, yağ filmi kaybolduktan sonra bile mil üzerinde bir transfer filmi korur. Aradaki pratik fark kendinden yağlamalı ve sınır yağlamalı rulman tasarımları bu tür görevlerde en açık şekilde ortaya çıkıyor.
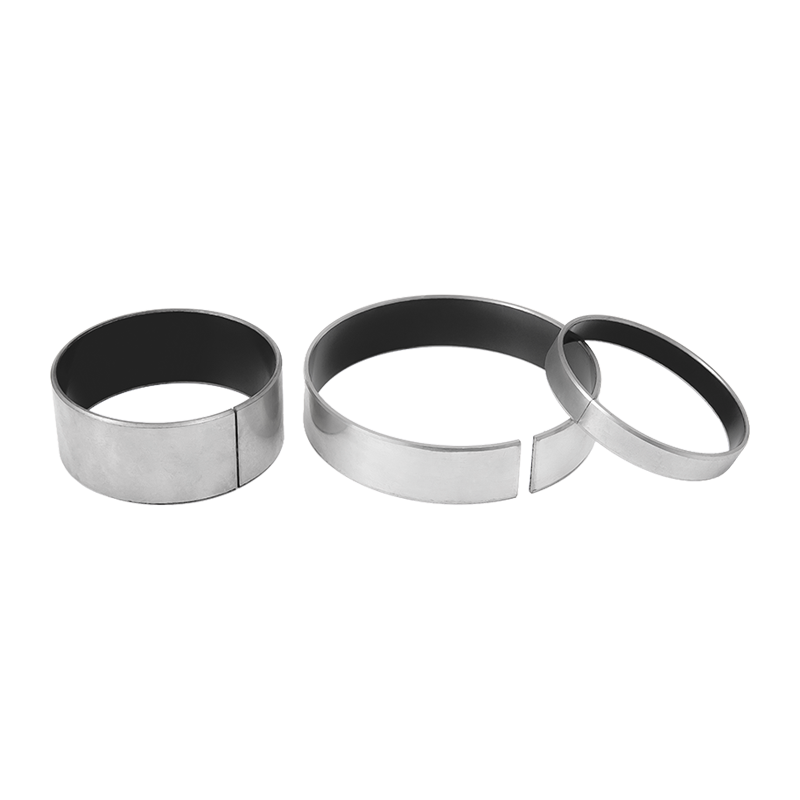 HZ10 Tip 1 çelik bazlı kendinden yağlamalı rulman Tedarikçiler, Şirket - Zhejiang H Huazhou, Çin'de HZ10 Tip 1 çelik bazlı kendinden yağlamalı rulman Tedarikçileri ve Şirketidir, Toptan HZ10 Tip 1 çelik bazlı kendinden yağlamalı rulman... Ürünü Görüntüle →
Yaygın Kaymalı Rulman Arıza Modları: Hızlı Bir Referans
Her arıza modu, yatak yüzeyinde farklı bir desen bırakır. Bu modeli doğru okumak, rulman arızası analizinin temelini oluşturur.
Gizli Göstergeler: Hasar Modeli Size Ne Anlatmıyor?
Görsel desen yatağın nerede arızalandığını ve kabaca nasıl olduğunu yanıtlar. Nedenine cevap vermiyor. Aynı puan kirli yağdan, çökmüş bir filtreden veya üç saniyelik yağ akışı kaybından da gelebilir. Güvenilir rulman arızası analizi, yüzey desenini yağ analizi, sıcaklık kayıtları ve titreşim eğilimleriyle birleştirir.
Endüstriyel kaymalı yatak popülasyonları arasında temel nedenler kabaca aşağıda gösterildiği gibi dağılmaktadır. Yağlama eksikliği hakimdir ve aynı zamanda düzeltilmesi en kolay kategoridir.
Pratik kural: Yatakta yapışma aşınması görülüyorsa ve filtre temiz görünürken yağ numunesi metal parçacıklar içeriyorsa, yatak geometrisini değiştirmeden önce filtre bypassını ve havalandırmayı kontrol edin. Tekrarlanan arızaların çoğu, yağlama maskesi takan kirlenme sorunlarıdır.
Kaymalı Rulman Arızalarının En Çok Acı Verdiği Yer
Kaymalı yataklar endüstriler arasında eşit şekilde dağıtılmaz ve arıza maliyeti uygulamaya göre farklılık gösterir. Aşağıdaki tahmini pazar dağılımı, farklı müşterilerin neden farklı arıza modlarından endişe duyduğunu açıklamaktadır.
Otomotiv ve hafif ticari platformlarda start-stop işlemi, rulmanları her gün binlerce kez sınır yağlamaya zorlar. İnşaat ve tarımda aşındırıcı toz en büyük tehdittir ve tekrarlanan arızalar genellikle sızdırmazlık veya filtreleme zayıflıklarına işaret eder. Enerji uygulamalarında sıcaklık ve yağın bozulması listenin başında gelir.
Pratik Bir Seçim Süreci ve Bunu Doğru Yapmanın Getirisi
Bir burç tekrar tekrar arızalanırsa, aynı parçanın değiştirilmesini sipariş etmeyin. Yeni rulmanın yalnızca eski parça numarasıyla değil, asıl görevle eşleşmesi için yapılandırılmış bir seçim süreci uygulayın.
Belge
Arızalı parçanın fotoğrafını çekin ve boyutları, saatleri ve yağ geçmişini kaydedin.
Görevi Tanımla
Gerçek yükü, hızı, sıcaklığı ve mevcut yağlamayı hesaplayın.
Malzeme Seçiniz
Monometalik, bimetalik, kendinden yağlamalı veya sınır yağlamalı yapıyı seçin.
Uygunluğu Doğrula
Muhafaza deliğini, şaft yüzeyini, açıklığı ve hizalamayı doğrulayın.
Monitör
Sıcaklığı ve titreşimi takip edin ve bir sonraki servis aralığında gözden geçirin.
Bu çabanın getirisi ölçülebilir. Rulmanlarla ilgili arıza süresini her üç ayda bir 12 saatten 3 saate düşüren ve saatte 4.000 ABD Doları tutarında bir durdurma maliyeti sağlayan bir tesis, azalan parça kullanımı ve fazla mesaiyi saymadan önce her çeyrekte 36.000 ABD Doları tasarruf etti. Doğru seçilmiş bir burç ucuzdur; yanlış uygulananlardan oluşan bir filo değil.
Hidrodinamik filmin asla tam olarak gelişmediği salınımlı, aralıklı veya başlama-durma konumları için, gözenekli sinterlenmiş bakır POM dolgulu sınır yağlamalı rulman yerleşik bir katı yağlayıcı rezervi sağlar. Bu yapı, dış yağlamanın seyrek olduğu durumlarda bile sürtünme katsayısını düşük tutar.
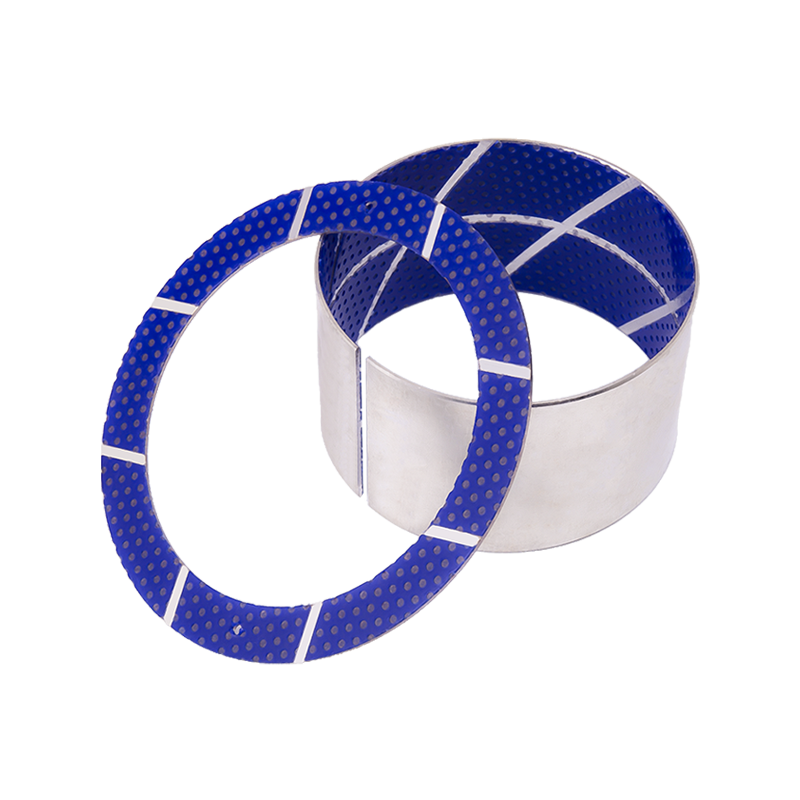 HZ2B gözenekli sinterlenmiş bakır POM/dolgu (mavi) sınır yağlama yatağı Tedarik Huazhou, Çin'de HZ2B gözenekli sinterlenmiş bakır POM/dolgu (mavi) sınır yağlama yatağı Tedarikçileri ve Şirketidir, Toptan HZ2B poro... Ürünü Görüntüle →
Bakım ve Uyumluluk Önerileri
Rulman arızası analizi teşhis ile bitmez. Bulgular günlük operasyona ve kalite sistemlerine geri bildirimde bulunmalıdır.
- Yağlama aralıklarını sabit bir takvime göre değil, gerçek çalışma saatlerine ve görevin ciddiyetine göre yapın.
- Rulman sıcaklığını erken uyarı olarak takip edin; Taban çizgisinin üzerinde sürekli 10°C'lik bir artış incelemeyi haklı çıkarır.
- Kirliliği kaynağında kontrol edin: Parçaları değiştirmeden önce havalandırmaları, contaları ve filtre durumunu kontrol edin.
- Her arızayı fotoğraflarla, boyutlarla ve işletim verileriyle belgeleyin; bu kanıt ISO 9001 ve müşteri denetimlerini desteklemektedir.
- Yüksek yüklü, tozlu ortamlarda, belirtin aşınmaya dayanıklı grafit bakır burçlar
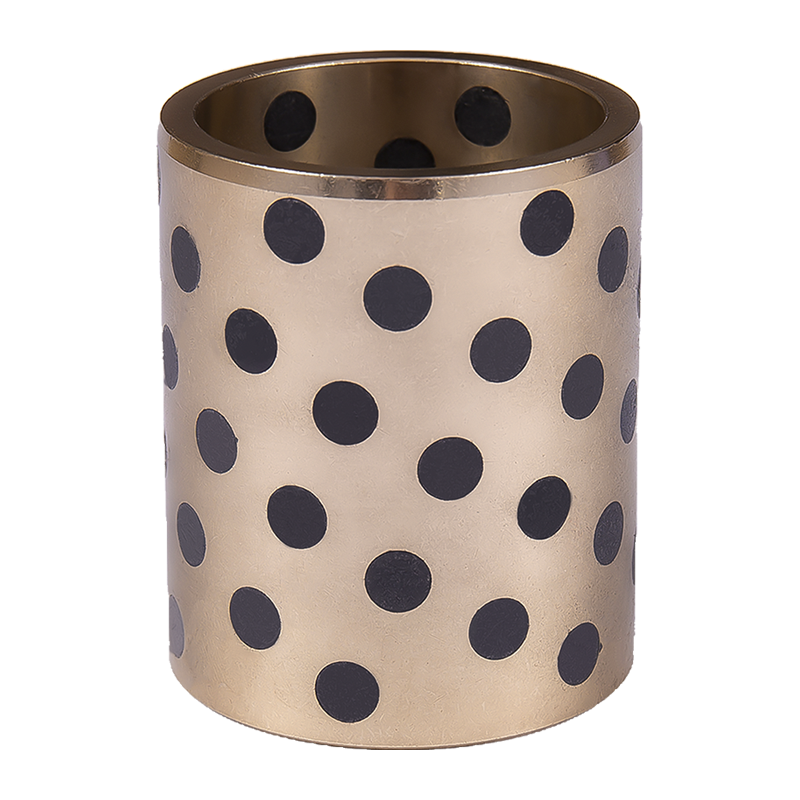 HZ-JDB Aşınmaya dayanıklı grafit bakır burç Tedarikçiler, Şirket - Zhejiang Huaz Huazhou, Çin'de HZ-JDB Aşınmaya dayanıklı grafit bakır burç Tedarikçileri ve Şirketidir, Toptan HZ-JDB Aşınmaya dayanıklı grafit bakır burç ... Ürünü Görüntüle → Aşındırıcı parçacıklar bağlantıya girdiğinde bile katı bir yağlayıcı film tabakasını korumak için.
Uyumluluk aynı zamanda malzeme sertifikalarının ve tasarım değişikliklerinin kayıtlarının tutulması anlamına da gelir. Bir rulman düz bronz burçtan kendi kendini yağlayan veya sınır yağlamalı tasarıma yükseltilirse, değişikliğin kalite denetimleri ve bir sonraki arıza analizi için izlenebilir olması gerekir.
Rulman arızası analizi tek seferlik bir adli tıp uygulaması değildir; makineleri güvenilir kılan geri bildirim döngüsüdür. Yatak yüzeyi makinenin durumunu kaydeder: yük, hizalama, temizlik ve yağlama geçmişi. Bu kaydı okumayı öğrenmek ve ona göre hareket etmek, herhangi bir bakım kuruluşunun yapabileceği en düşük maliyetli güvenilirlik iyileştirmelerinden biridir.
Standart bir katalog çözümü görev döngüsüne uymadığında, doğrudan bir kaymalı yatak üreticisi Malzeme bileşimini, açıklığı, flanş geometrisini veya yağlayıcı türünü ayarlayabilen bir sistem genellikle kalıcı bir düzeltmeye giden en hızlı yoldur.