Bir otomotiv damgalama tesisindeki bakım şefi, her altı haftada bir pres bağlantısındaki gresle yağlanan bronz burcu değiştiriyordu. Burç arızalı değildi; bu dar ve kirli yerde yağlama aralığı hiçbir zaman güvenilir bir şekilde karşılanamaz. Aynı delik boyutuna ve yük değerine sahip çelik destekli kendinden yağlamalı burçlara geçiş, tekrarlayan arızaları ortadan kaldırdı. İyi bir rulman burcu seçimi tam olarak bunu yapar: bileşeni gerçek çalışma ortamıyla eşleştirir.
Paket servis: Rulman burcu, bir mahfazanın içinde dönen veya kayan bir mili destekleyen, değiştirilebilir silindirik bir kaymalı yataktır. Erken arızaların çoğu maddi kusur değildir; burcun yağlama stratejisi ile uygulamadaki yük, hız veya kirlilik arasındaki uyumsuzluklardır.
Rulman Burcu Nedir?
Kovanlı yatak veya kaymalı yatak olarak da adlandırılan yatak burcu, bir deliğe preslenmiş veya kayarak takılan tek bileşenli bir silindirdir. Şaft burç deliği içinde döner veya kayarken burç üç sorumluluğu taşır: sürtünmeyi azaltmak, şoku absorbe etmek ve nispeten pahalı mahfazayı aşınmaya karşı korumak. Burç sonunda aşındığında, mahfazayı veya şaftı değil, burcu değiştirirsiniz.
Burç ile rulman aynı şey midir? Genel anlamda evet. Burç bir yataktır çünkü sürtünmeyi sınırlandırırken hareketli bir makine elemanını yönlendirir ve destekler. Pratik ayrım, temasın türüdür. Makaralı rulmanlar, mili bilyalar veya makaralar aracılığıyla mahfazadan ayırır. Bir burç sürekli bir kayma yüzeyi kullanır. Bu tek fark, sonraki her mühendislik kararını yönlendirir.
| dikkate alma | Rulman burcu (düz) | Yuvarlanma elemanlı rulman |
|---|---|---|
| İletişim türü | Sürekli kayan yüzey | Toplar veya silindirler |
| Kopma torku | Kendi kendini yağlamadığı sürece daha yüksek | Çok düşük |
| Şok sönümleme | Mükemmel | Orta |
| Yük kapasitesi | Düşük ila orta hızda iyi | Yüksek hızda daha iyi |
| Yağlama | Gres dolu, yağ emdirilmiş veya bakım gerektirmeyen | Temiz yağ gerekli |
| Maliyet ve uygunluk | Düşük; basit basın uyumu | Daha yüksek; hassas montaj gerekli |
Salınımlı hareket, aralıklı dönüş veya düşük ila orta dereceli şaft hızları için burç genellikle daha ucuz, daha hafif ve daha kompakt bir çözümdür. Ayrıca yanlış hizalamayı ve kenar yüklemesini yuvarlanma elemanlarından daha iyi tolere eder. Yaklaşık 50.000 DN'nin üzerinde (milimetre cinsinden delik çapının rpm cinsinden şaft hızıyla çarpımı), yuvarlanma elemanlı rulmanlar pratik seçim haline gelme eğilimindedir.
Malzeme ve İnşaat Aileleri
Bir burcun malzemesi ve yapısı onun izin verilen yükünü, hız sınırını, sıcaklık aralığını ve yağlama ihtiyaçlarını belirler. Beş aile endüstriyel ve otomotiv görevlerinin çoğunu kapsamaktadır.
Kendinden yağlamalı çelik destekli burçlar
Çelik bir destek yapısal yükü taşır, sinterlenmiş bronz bir ara katman PTFE'yi ve inorganik dolguyu tutar ve astar, kuru bir filmi şaftın üzerine aktarır. Bu burçlar harici yağ veya gres olmadan çalışır ve kabaca 0,05 ila 0,10 arasında bir sürtünme katsayısına sahiptir. Bakım erişiminin zayıf olduğu otomotiv amortisörleri, süspansiyon milleri ve pompa bağlantıları için varsayılandırlar.
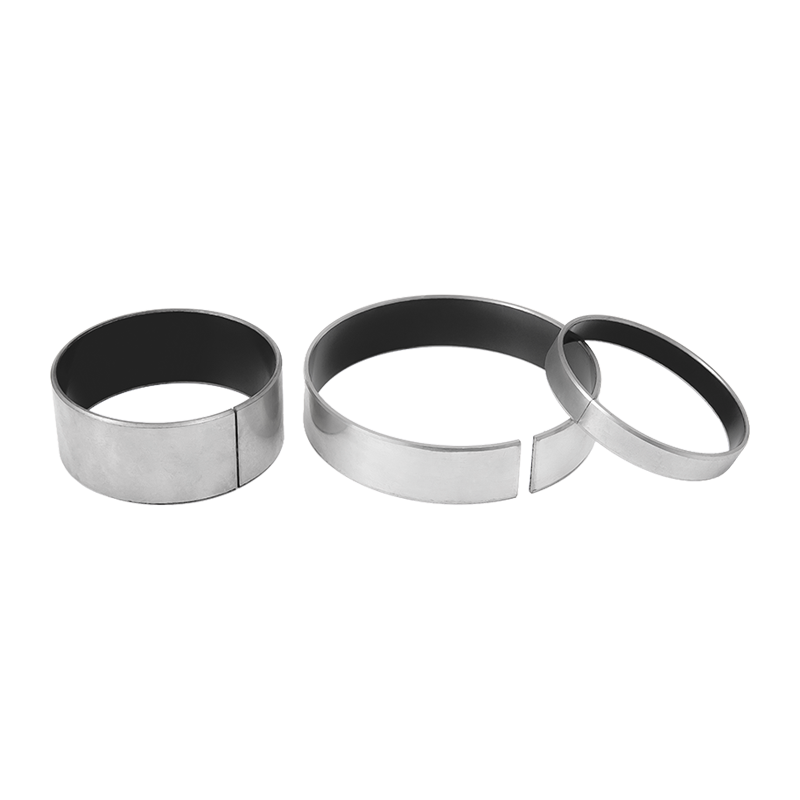 PTFE Astarlı Çelik Esaslı Kendinden Yağlamalı Rulman Bu kuru çalışan burç, çelik desteği sinterlenmiş bronz ve PTFE bileşiğiyle birleştirerek düzenli yağlamanın pratik olmadığı pivotlar ve bağlantılar için bakım gerektirmeyen çalışma sunar. Ürünü Görüntüle →
Bronz monometalik burçlar
Yağ kanallarına sahip kalay bronz ve pirinç burçlar, halihazırda bir bakım programının mevcut olduğu, salınımlı, ağır yüklü miller için klasik çözüm olmaya devam etmektedir. Kiri ve darbeyi iyi tolere ederler ancak düzenli aralıklarla yeniden yağlama gerektirirler. Gresleme aralığı kaçırıldığında arıza hızla ortaya çıkar.
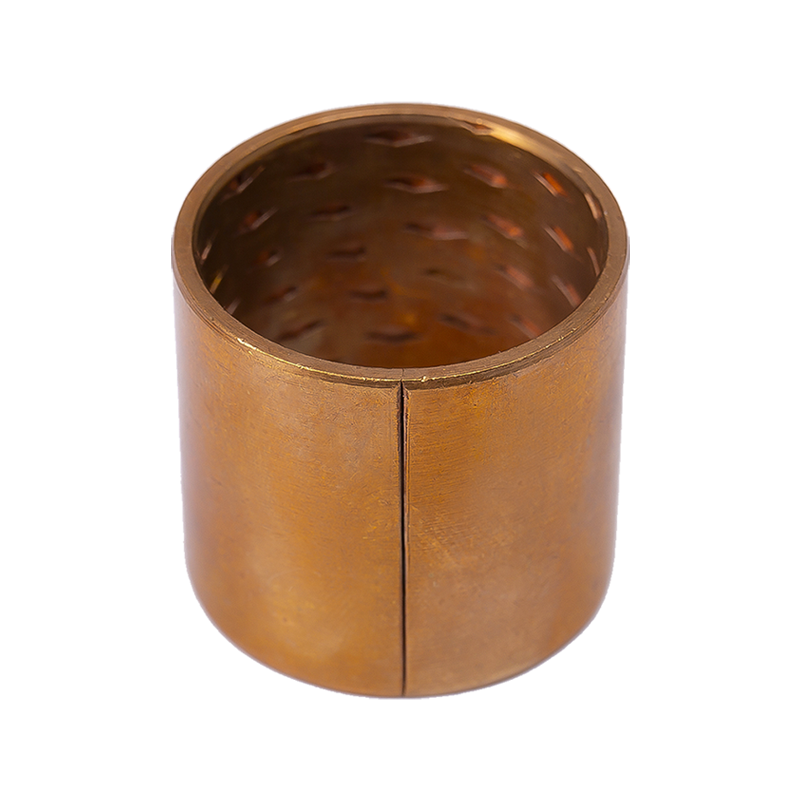 Kalay Bronz Yağ Oluğu Monometalik Burç Uzun aralıklar boyunca gres depolayan, orta ila yüksek yükler ve zorlu endüstriyel ortamlardaki salınımlı miller için uygun, yağ oluklarına sahip ince duvarlı kalay bronz burç. Ürünü Görüntüle →
Grafit tıkaçlı bakır burçlar
Katı grafit tapalar bakır alaşımlı bir matrise bastırılır. Şaft döndükçe, grafit birleşme yüzeyinde kuru bir film oluşturarak sıvı yağlayıcı içermeyen düşük sürtünmeli bir arayüz oluşturur. Bu, grafit-bakır burçları yüksek sıcaklıktaki fırınlarda, tozlu çimento fabrikalarında ve petrol kirliliğinin kabul edilemez olduğu gıda hatlarında değerli kılar.
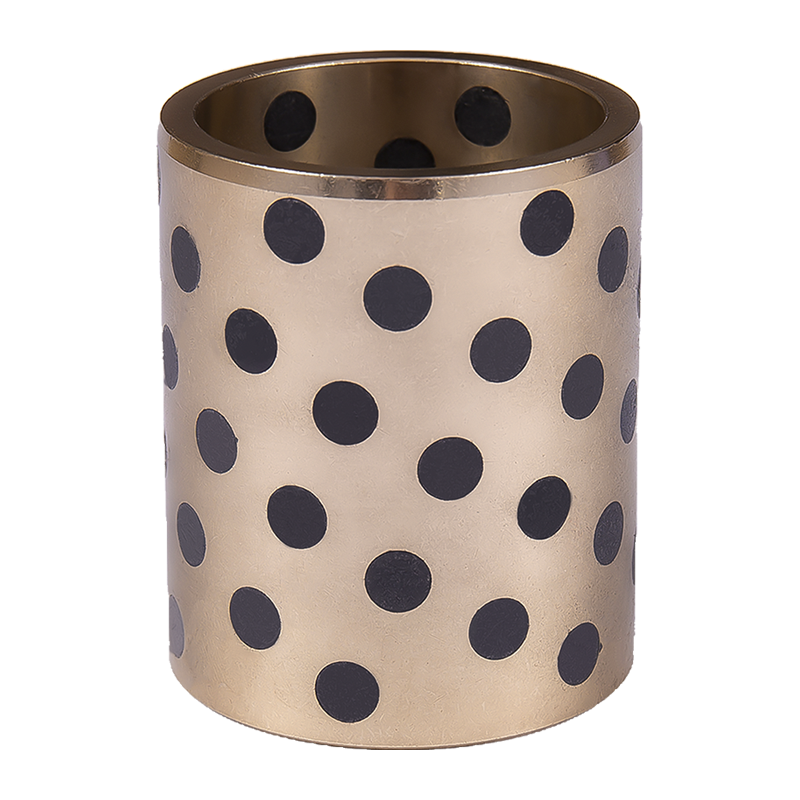 Aşınmaya Dayanıklı Grafit Bakır Burç Katı grafit tapalı bu bronz burç, yüksek yüklü, aralıklı veya salınımlı hareket için kuru yağlama sağlar; yüksek sıcaklık, tozlu veya kirlenmeye duyarlı uygulamalar için idealdir. Ürünü Görüntüle →
Sınır yağlamalı ve mühendislik plastik burçları
Sınır yağlamalı burçlar, orta dereceli yüklerde aralıklı hareket için yerleşik bir gres rezervi görevi gören POM polimeri ile emprenye edilmiş gözenekli sinterlenmiş bronz bir katman kullanır. Mühendislik plastik burçları hafif yüklere, ıslak ortamlara ve sessiz çalışmanın ve korozyon direncinin yük kapasitesinden daha önemli olduğu cihazlara uygundur. İki yağlama stratejisinin pratikte nasıl davrandığına daha yakından bakmak için karşılaştırmamıza bakın. kendinden yağlamalı ve sınır yağlamalı rulmanlar .
En Önemli Seçim Kriterleri
Bir yatak burcu için en kullanışlı tarama numarası PV değeridir: megapaskal cinsinden basınç ile saniye başına metre cinsinden yüzey hızının çarpımı. PV, kontak arayüzünde üretilen ısı ile ilişkilidir. Her saygın üretici sınırlayıcı bir PV eğrisi yayınlar; görev döngüsü bu sınırın kabaca yüzde 70'inin altında kalırsa burç genellikle çalışacaktır. PV sınırı uzun süre aşılırsa, statik yük tek başına kabul edilebilir görünse bile astarın kalitesi düşer.
Ortak burç ailelerinin sürtünme katsayıları, çalışma davranışının hızlı bir şekilde karşılaştırılmasını sağlar:
Çelik bazlı kendinden yağlamalı
(0,05-0,10)
Sınır yağlamalı POM
(0,08-0,12)
Grafit bakır
(0,10-0,18)
Yağ filmi ile bronz
(0,08-0,15)
Mühendislik plastiği kuru
(0.12-0.20)
Çubuk yüksekliği tipik sürtünme katsayısıyla orantılıdır; Daha düşük, daha az sürtünme ve daha az ısı anlamına gelir.
PV'nin ötesinde dört çalışma koşulu dikkate değerdir: şaft sertliği ve kaplaması, sıcaklık, hareket türü ve montaj stili. Minimum 45 HRC'lik ve Ra 0,4 ila 0,8 mikrometreye yakın yüzeyli sertleştirilmiş bir şaft, burç aşınmasını iki veya üç kat azaltabilir. PTFE bazlı kendinden yağlamalı astarlar genellikle -40°C ila 280°C arasında çalışır, POM dolgulu ve plastik kalitelerin ise daha düşük sınırları vardır. Tek yönlü dönüş, salınım ve doğrusal kaymanın her biri farklı aşınma modelleri oluşturur. Düz manşonlar radyal yüke uygundur, flanşlı burçlar hafif eksenel konumu taşır ve baskı rondelaları eksenel baskıyı karşılar.
Yük, hız ve malzemeyi kapsayan adım adım prosedür için DX burç seçim kılavuzu pratik başlangıç değerleri ve hesaplama yöntemleri sağlar.
Rulman Burçlarının En Çok Kullanıldığı Yerler
Kendiliğinden yağlamalı ve sınır yağlamalı burçlar, çoğu mühendisin düşündüğünden daha fazla günlük ürünlerde karşımıza çıkıyor. Endüstri segmentlerindeki saha kullanımı genellikle şu şekilde görünür:
- Otomotiv: süspansiyon, direksiyon, amortisörler (%35)
- Endüstriyel makineler: konveyörler, pompalar, paketleme hatları (%30)
- İnşaat ve tarım: pivot mafsallar, direksiyon bağlantıları (%15)
- Ev aletleri: çamaşır makineleri, mikserler (%10)
- Diğer: mobilya, tıbbi ekipman, eğlence (%10)
Desen tutarlıdır: Bakım erişiminin sınırlı olduğu, kirlenmenin mevcut olduğu veya düşük maliyetli bir presle takılan bileşenin daha karmaşık bir döner eleman düzeneğinin yerini alabildiği durumlarda bir burç seçilir.
Seçim İş Akışı ve Yatırım Getirisi
Disiplinli bir seçim süreci bir saatten az sürer ve yıllarca önlenebilir aksama sürelerini önler. Bu sıra, yeni tasarımlar ve tekrarlanan arızalarla değiştirmeler için geçerlidir.
1. Görev döngüsünü tanımlayın
Radyal yükü, şaft hızını veya salınım açısını, sıcaklığı ve kirlilik seviyesini kaydedin.
2. PV'yi hesaplayın
Spesifik basıncı yüzey hızıyla çarpın ve malzeme limitiyle karşılaştırın.
3. İnşaatı seçin
Yük yönüne göre düz bir manşon, flanşlı burç veya baskı rondelası seçin.
4. Şaftı belirtin
Minimum sertliği, yüzey kalitesini ve önerilen açıklığı tanımlayın.
5. Pilot çalıştırmayla doğrulayın
İlk deliği, sıcaklık artışını ve gürültüyü ölçün; İlk servis aralığından sonra delik aşınmasını tekrar kontrol edin.
Geri dönüş ölçülebilir. Altmış gres noktasına sahip bir paketleme tesisi, yeniden yağlama için haftada nokta başına on beş dakika veya tek vardiyada yılda yaklaşık 780 saat iş gücü harcayabilir. Bu noktaların bakım gerektirmeyen burçlarla değiştirilmesi bu işi ortadan kaldırır, zor erişim görevlerini ortadan kaldırarak güvenliği artırır ve arızanın en yaygın temel nedeni olan kaçırılan gres aralığını ortadan kaldırır.
Bakım ve Uyumluluk Konuları
Bakım gerektirmeyen bir burç bile kontrol edilmelidir. Planlanan kesinti sırasında yüklü bölgenin ortasındaki iç çapı ölçün ve bunu orijinal delikle karşılaştırın. Delik, tedarikçinin tavsiye ettiği limitin (çelik destekli kendinden yağlamalı tipler için genellikle duvar kalınlığının yüzde üç ila beşi) ötesine büyüdüğünde burcu değiştirin. Ayrıca şaftta çentiklenme ve renk değişikliği olup olmadığını da inceleyin; mavi renkli bir şaft, arayüzde sürekli aşırı ısınmayı gösterir.
Tedarik tarafında, Avrupa gönderileri için malzeme sertifikaları, parti boyutlu inceleme raporları ve RoHS ve REACH gibi kısıtlanmış maddelerin beyanlarını talep edin. ISO 9001'e göre çalışan bir üretici genellikle bu belgeleri gecikmeden sağlayacaktır. Bu kayıtlar, bugün belirlediğiniz burcun altı ay sonra alacağınız burçla eşleşeceğinin pratik kanıtıdır.